
-
Описание
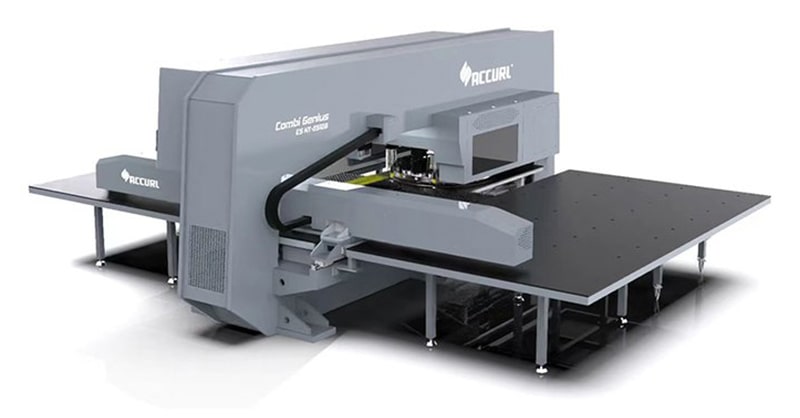
Комбинированный лазерно-револьверный пробивной пресс ES-NT 30T – инновации в металлообработке
Современное решение для высокоточной обработки металла. Оборудование сочетает возможности лазерной резки и револьверной пробивки, что значительно расширяет производственные возможности и снижает затраты на обработку.
Преимущества пресса ES-NT 30T
- Высокая точность и скорость – минимальные допуски и высокая эффективность работы.
- Комбинированная технология – объединяет лазерную резку и пробивку в одном станке.
- Экономия ресурсов – снижение отходов и энергопотребления.
- Универсальность – подходит для различных типов металла и толщин.
- Автоматизация процессов – удобное ЧПУ-управление для максимальной эффективности.
Области применения
Пресс ES-NT 30T востребован в следующих сферах:
- Машиностроение
- Производство металлоконструкций
- Автомобильная и авиационная промышленность
- Изготовление деталей для электроники и приборостроения
Доставка и обслуживание
Компания NOWATEQ предлагает оперативную доставку оборудования по всей России, а также услуги по установке, настройке и техническому обслуживанию. Мы обеспечиваем полное сопровождение клиентов – от подбора оборудования до сервисного обслуживания.
Закажите комбинированный лазерно-револьверный пробивной пресс ES-NT 30T в NOWATEQ!
Свяжитесь с нами, чтобы получить консультацию и выгодные условия покупки.
Сервопривод REXROTH разработан с учетом особых требований к приводам для листогибочных станков с ЧПУ. Все необходимые компоненты имеют модульную конструкцию, что обеспечивает оптимальное использование монтажного пространства благодаря гибкой компоновке, а необходимый объем масла здесь составляет всего 10 % по сравнению с обычными приводами.
Сервопривод REXROTH®
Комплексная система
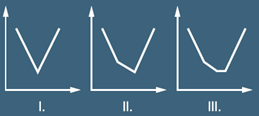
В пробивном приводе используется редуктор прямого действия, который обеспечивает мощность и скорость, сервопривод позволяет пользователю плавно регулировать ход перфорации и учитывать все требования к кривой давления.
- Высокая скорость.
- Низкий шум.
- Возможность формовки.
Развитие в соответствии с принципами устойчивого развития и заботы об окружающей среде.
Экологичная конкуреноспособность:
- Экономия электроэнергии на 75% меньшее потребление в среднем по сравнению с гидравлическими тормозами.
- Производительность -Благодаря высокодинамичной электромеханической системе привода и системе безопасности «IRIS» время цикла сокращается в среднем на 35%.
Сервопривод REXROTH разработан с учетом специальных требований к приводам для револьверных пробивных прессов с ЧПУ.
Внимательное отношение к окружающей среде
- Экономия электроэнергии
- Скорость
- Снижение шума
- Уменьшение потребности в обслуживании
- Меньше отходов
- Высочайшая точность
- Повторяемость
- Модель ES NT может быть модернизирована с помощью нашего пакета ultra, который позволяет сократить время обработки деталей до 40%
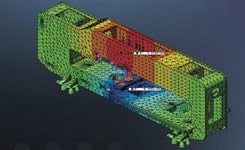
Улучшенная стабильность в процессе штамповки благодаря использованию на 12,5% большей толщины материала для боковин пресса и улучшенной жесткости базового компонента.
О-образная закрытая интегральная сварная рама пресса.
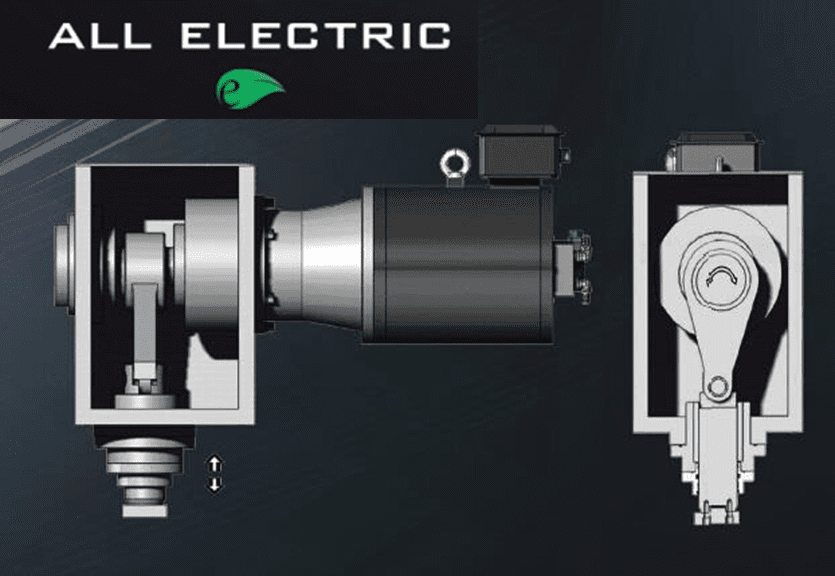 Усовершенствованная система сервопривода с ЧПУ REXROTH для регулирования длины хода ползуна на обоих концах обеспечивает точность глубины каждого перфорирования 0,01 мм.
Сервомотор переменного тока для перфорирования может быть запрограммирован для различных применений.
- Высокоскоростная.
- Низкий уровнем шума.
- Формовка
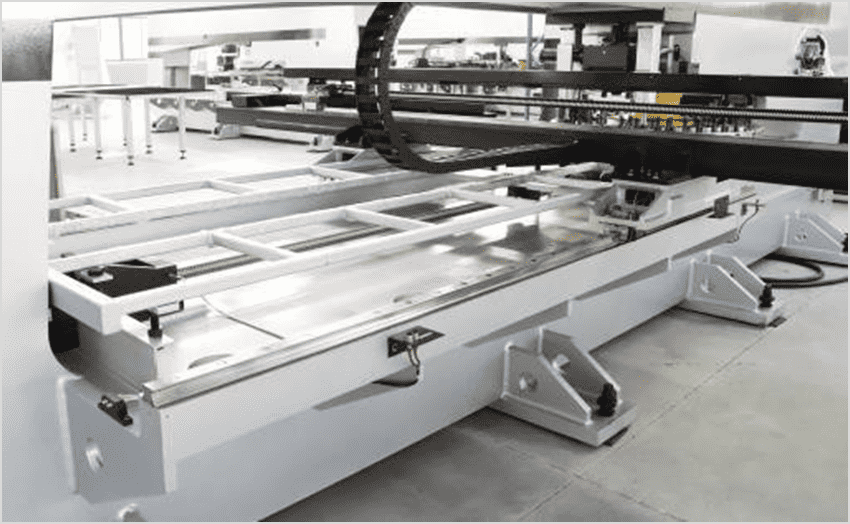
Улучшенная стабильность движения стола благодаря использованию двухточечной направляющей опоры LM для высокоскоростной обработки. Кроме того, для осей X и Y теперь используются шарико-винтовые пары, что улучшает техническое обслуживание.
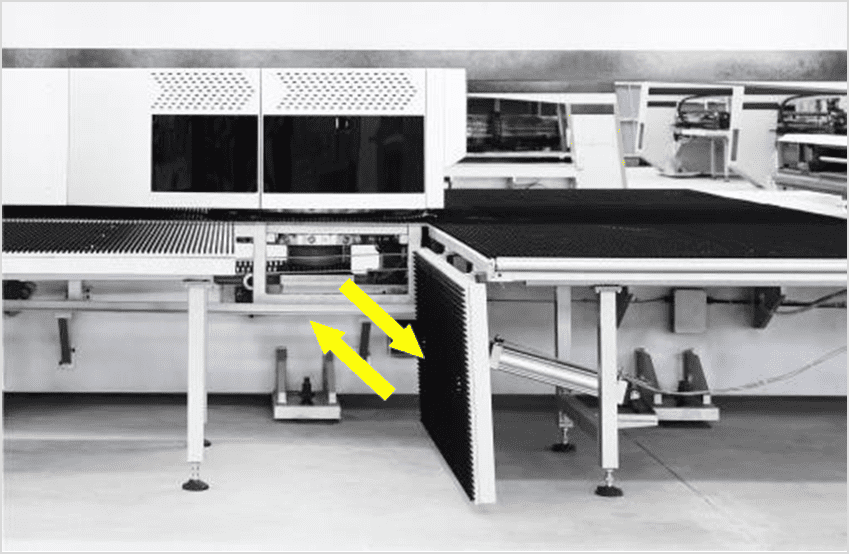 Стол с шаровой опорой в основном облегчает перемещение листа, стол с щетками обычно используется для перфорирования тонких и мягких материалов, чтобы не поцарапать лист. Оба варианта доступны в соответствии с требованиями заказчика.
Для удаления деталей во время штамповки, может также обеспечивать возможностью сортировки и штабелирования.
Желоб для деталей, мелкие детали размером до 400 x 600 мм могут быть перенаправляться непосредственно в контейнер для деталей.
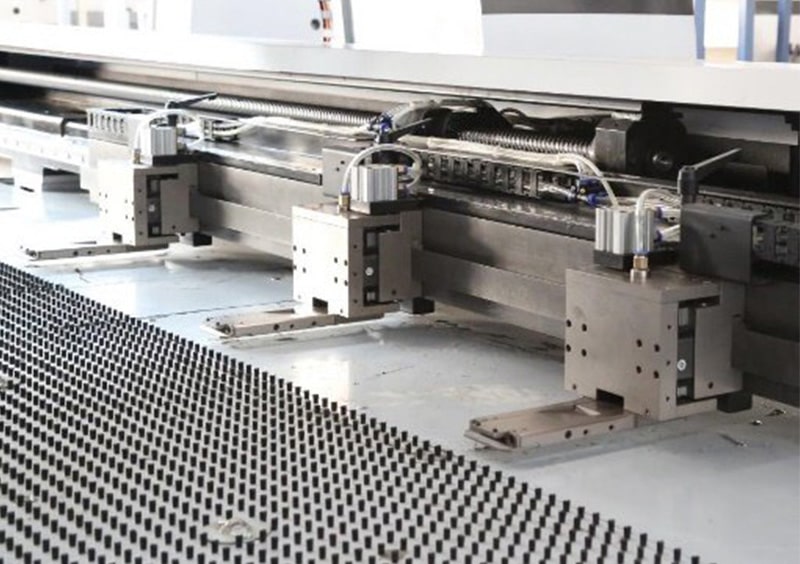
При перфорировании тонкого материала одной из сложных задач является контроль движения листа в зоне без зажимов. Для решения этой проблемы можно использовать 3 или более зажимов.
Автоматическое позиционирование зажимов сокращает время настройки и снижает вероятность ошибки, а также обеспечивает гибкость и производительность работы станка.
 Оснастка поворачивается с шагом 0,01°, что позволяет обрабатывать детали сложной формы с минимальным количеством инструментов.
Смена инструмента занимает менее 3 секунд для полного перемещения револьверной головки и всего 0,6 секунды для одного инструмента.
Сама револьверная головка изготовлена из стали s50C и проходит строгие испытания.
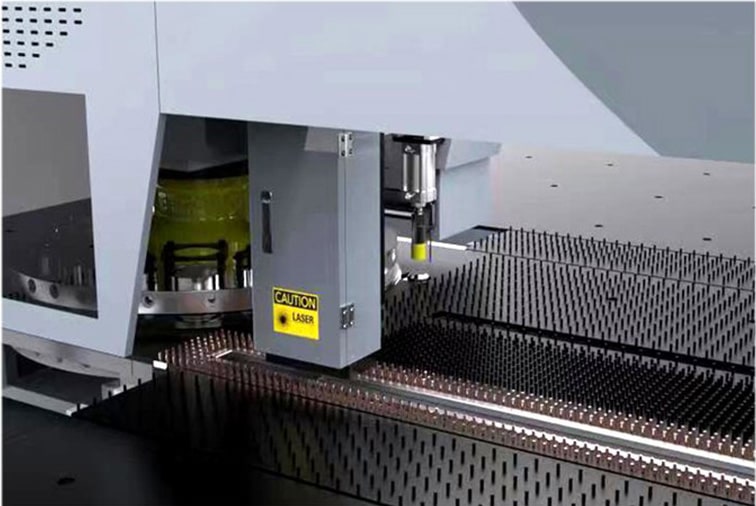
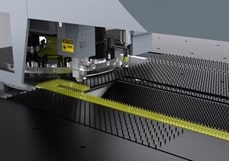 Штамповка, формовка, маркировка, гибка, лазерная резка — все в одном.
Технологии сервоэлектрической штамповки и резки волоконным лазером.
Небольшая площадь даже при использовании модулей автоматизации.
Лазерный источник : 3 kW или 4 kW
Скорость позиционирования : 108 m/min
Максимальный размер листа 1500 x 2000 мм.
Скорость хода пробивной головки составляет 1200 ударов в минуту при перфорации и 3200 в минуту при маркировке.
Элементы управления станком регулируют скорость хода и положение.
Динамичная конструкция позволяет достичь скорости
- -116 м/мин по оси X
- -80 м/мин по оси Y
- -140 м/мин одновременно
Высокое ускорение (1g) возможно во всем рабочем диапазоне без каких-либо ограничений.
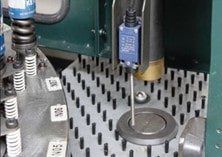 При срабатывании защита от замятия листов автоматически обнаруживает автоматическую остановку машины.
Можно обрабатывать листы длиной более длины стола без необходимости перестановки.
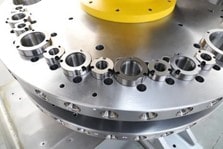
Индивидуальная конструкция револьверной головки позволяет активно использовать до стандартных или индексных инструментов.
Автоиндексные станции оснащены двойной ведущей червячной конструкцией. Червячные винты обрабатываются на заказ парами и отличаются высокой точностью. Боковой зазор червячной передачи можно контролировать с точностью до 0,001 мм и регулировать с учетом износа. -Револьверная головка поставляется с 4 основными вариантами компоновки от 32 до 52 станций и до 4 автоиндексных станций.
Постоянно включенная система привода автоиндексации снижает количество ошибок и позволяет избежать простоев.
Каждая станция может быть оснащена оснасткой различных марок, таких как Mate и Wilson.
Сама револьверная головка изготовлена из стали s50C и проходит строгие испытания.
32 станции с 2 автоиндексными станциями:
Револьверная головка ACCURL начального уровня предлагает полный набор оснастки с двумя станциями автоматической индексации.
36 станций с 2 автоиндексными станциями:
С использованием одной гибкой станции 32-станционная револьверная головка может быть модернизирована дополнительной автоиндексной станцией B-station.
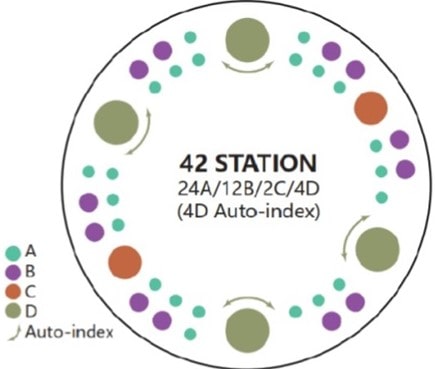
42 станции с 4 автоиндексными станциями:
Самая гибкая конструкция ACCURL оснащена четырьмя автоиндексными станциями для обеспечения передовых возможностей обработки материалов.
46 станций с 2 автоиндексными станциями:
В премиальном комплекте оснастки ACCURL используется два ряда оснастки для минимизации времени замены инструмента и поддержания револьверной головки в рабочем состоянии.
| Конфигурация револьвера: | |||||||
| A | B | C | D | B-AI | C-AI | D-AI | |
| 32 станции-2 Автоиндекс. | 16 | 10 | 2 | 2 | 2 | / | / |
| 36 станции-2 Автоиндекс | 20 | 10 | 2 | 2 | 2 | / | / |
| 42 станции-4 Автоиндекс | 24 | 12 | 2 | / | / | / | 4 |
| 46 станции-2 Автоиндекс | 26 | 14 | 2 | 2 | 2 | / | / |
Гибкая концепция револьверной головки
Станок ACCURL совместим с толстой револьверной головкой, а широкий выбор специальных инструментов в сочетании с программируемым ползуном означает, что ACCURL может обеспечить выполнение любых задач.
Все штампы расположены ниже поверхности стола, что предотвращает маркировку листа. Микрометки могут быть сведены к минимуму для обеспечения большей точности выполнения деталей.
Multi-Tool® — это как револьверная головка с отдельными инструментами в кассете.
Мультиинструмент MATE ULTRA®с 8 станциями и 3 станциями.
Блоки мультитул Mate Ultra® для револьверных пробивных прессов* в полной мере используют преимущества инструмента Mate
UltraTEC®, матриц и пуансонов Slug Free®.
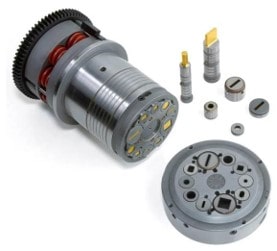
Блоки Мультитул разработаны и спроектированы как неотъемлемая часть высокопроизводительных станков, в которых они работают.
Полностью индексируемый многофункциональный инструмент Mate Ultra® IMT™ идеально подходит для крупносерийного производства с использованием инструмента одной формы с различными угловыми настройками.
Конструкция верхнего узла с поворотным замком позволяет менять инструменты за считанные секунды, без использования дополнительных ручных инструментов и без необходимости демонтажа. Ускоренная смена инструмента повышает производительность и эффективность станка.
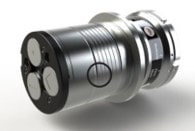
Полностью индексируемый инструмент Ultra IMT Multi-Tool:
В мультиинструменте Ultra IMT 3-Station (MT3BUi) используются стандартные пуансоны и матрицы Ultra 1-1/4″ В-Station и толстые револьверные головки B-Station. Он может пробивать материал толщиной до 6 мм с максимальным усилием 16 тонн (142 кН).
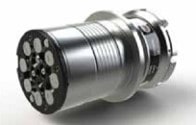
В Multi—Tool Ultra IMT 8-Station (MT8AUi) используются стандартные пуансоны и матрицы Ultra A» A- Station и толстые револьверные головки A-Station. Он может пробивать материал толщиной до 6 мм с максимальным усилием 7 тонн (62 кН).
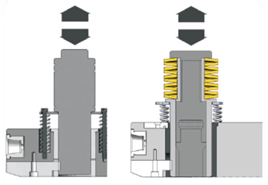
Для индексируемого вставного многофункционального инструмента Multi-Tool® требуется держатель инструмента размера D и дополнительный механизм для блокировки ползуна. При блокировке выбор инструмента осуществляется путем поворота корпуса Multi-Tool®.
IMT 8-станция((MT8AUi):
- Диапазон точки перфорации: от 0,80) до 15,70 мм
- Оснастка: Ultra® TEC® & Ultra® QCTTM -1/2″ A станционные пробойники, матрицы и пуансоны Slug Free®
- Максимальный тоннаж: — 107 кН — 5,4 тонн
- Макс. толщина материала: 6мм
IMT 3-станция((MT3BUi):
- Диапазон точек перфорации: от 0,80) до 31,70 мм
- Оснастка: Ultra TEC® & Ultra® QCTTM 1-1/4″ B станционные пробойники, стрипперы и штампы Slug Free®
- Максимальный тоннаж: США 12 тонн — 107 кН — 11 метрических тонн
- Макс. толщина материала: 6мм
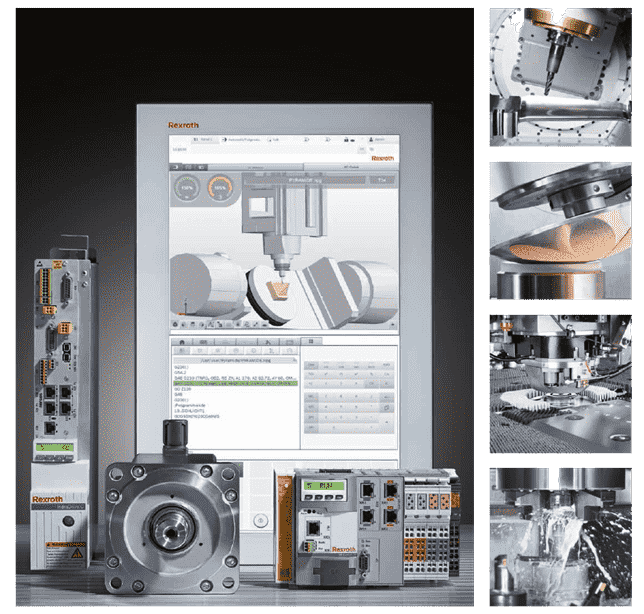 Револьверный пробивной пресс ACCURL поставляется с контроллером ЧПУ Rexroth IndraMotion MTX
Компания ACCURL® выбрала мощную панель управления с ЧПУ REXROTH, который был специально разработан для штамповки. Цифровые приводы IndraMotion MTX и IndraDrive позволяют максимально увеличить скорость хода станка и повысить производительность. Интерфейс управления, оптимизированный под технологический процесс, и специальные функции пробивки и высечки ядра ЧПУ облегчают программирование и сводят время простоя станка к минимуму.
IndraMotion MTX — высокоскоростная обработка на станках с ЧПУ:
Рынок для станков с ЧПУ разнообразен, и на нем востребованы решения по управлению и приводы, которые можно масштабировать в соответствии с потребностями области применения — от цехов до сетевых производственных линий в среде Индустрии 4.0. Компания Rexroth создала одну из самых гибко масштабируемых современных платформ ЧПУ: IndraMotion MTX полностью соответствует этому широкому спектру применения.
Готов к использованию в Индустрии 4.0
Встроенный сервер OPC UA обеспечивает доступ к данным для управления — все в режиме реального времени. Таким образом, блок управления может быть объединен с MES-системами, сервером анализа данных или облачными решениями без особых затрат.
Рынок для станков с ЧПУ разнообразен, и на нем востребованы решения по управлению и приводы, которые можно масштабировать в соответствии с потребностями области применения — от цехов до сетевых производственных линий в среде Индустрии 4.0. Компания Rexroth создала одну из самых гибко масштабируемых современных платформ ЧПУ:
IndraMotion MTX полностью соответствует этому широкому спектру применения.
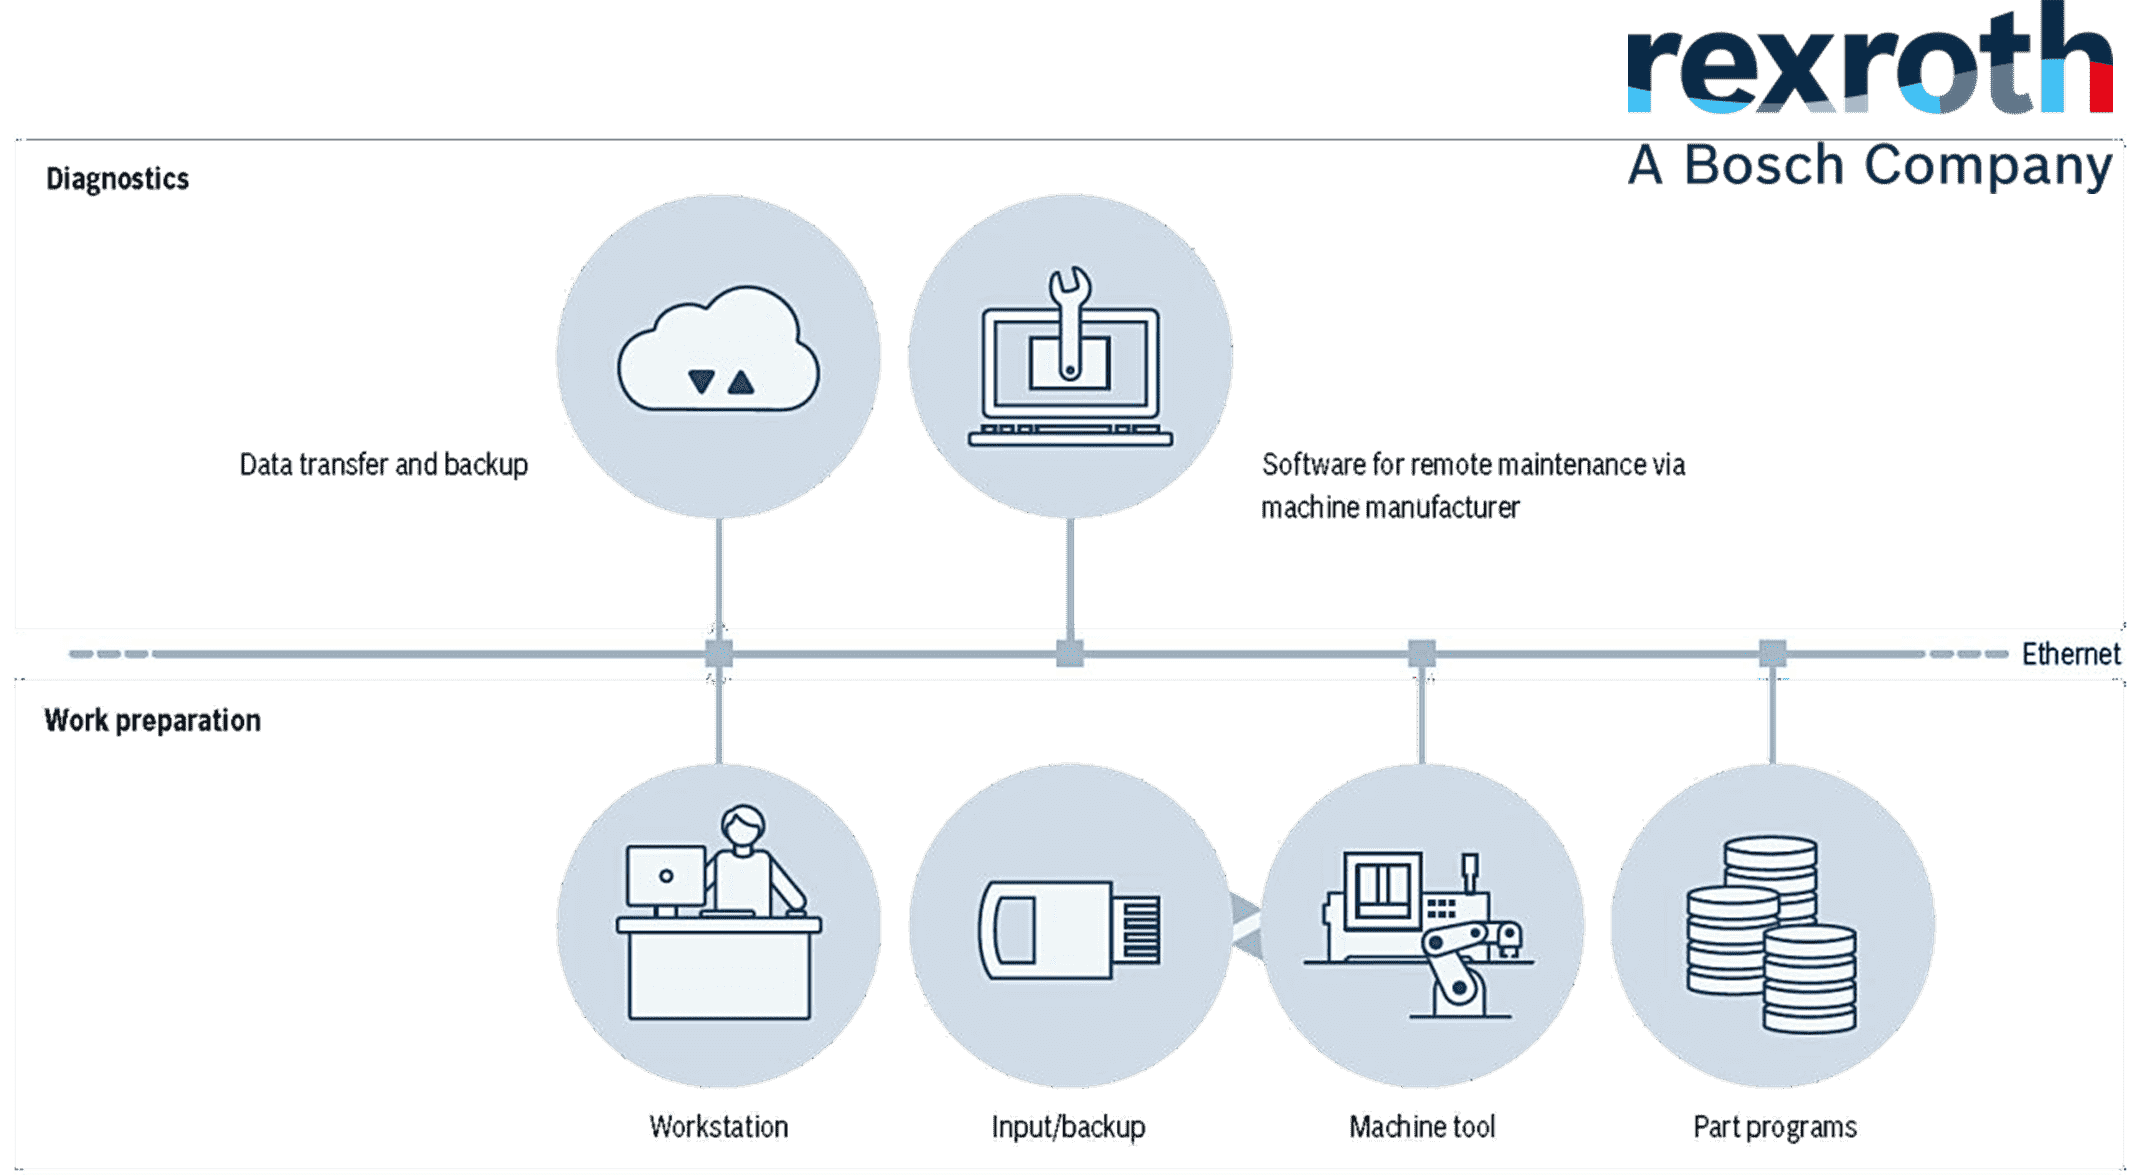
Программная обработка по сети
- Простая интеграция IndraMotion MTX в существующие сетевые инфраструктуры через Ethernet и TCP/IP
- Практически неограниченное пространство для хранения программ и данных ЧПУ
- Бесшовная интеграция внешних данных ЧПУ в файловую систему IndraMotion MTX через сетевые диски
Удаленное тех.обслуживание и диагностика
- Протокол связи TCP/IP позволяет установить соединение с офисным ПК и системой управления ЧПУ. Это, в свою очередь, позволяет проводить диагностику со станции управления или осуществлять удаленное обслуживание через Интернет.
Обработка программ через внешние носители
- Интеграция внешних носителей информации, например, флэш-накопителя USB, в файловую систему системы управления позволяет напрямую выбирать программы ЧПУ без необходимости копирования
Повышение доступности и снижение затрат с помощью сервера аналитики данных
Анализ состояния станка и его использования осуществляется с помощью сервера аналитики данных (Data Analytics Server), полнофункционального решения для работы с базами данных. Простая в использовании браузерная конфигурация и визуализация позволяют пользователю сосредоточиться на главном — на оптимизации процесса.
Функциональность
- Мониторинг данных управления, привода и датчиков в режиме реального времени с помощью стандарта OPC UA
- Полнофункциональная база данных для хранения больших объемов данных
- Система рабочего процесса для анализа, оптимизации и решения производственных проблем
- Журнал долгосрочной диагностики с интегрированным анализом ошибок TOP10
Передача предварительно обработанных данных в другие ИТ-системы, такие как MES, PPM и Data Analytics через стандарт OPC UA
Высокотехнологичный раскрой по истинной форме
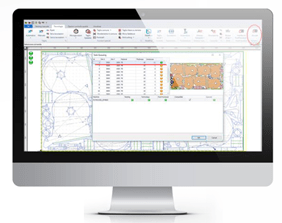
Пробивной пресс с ЧПУ ACCURL с использованием программного обеспечения Cad/Cam Radprofile Punch с собственным постпроцессором. Такие функции, как автоматический раскрой и станочная обработка, расчет времени, микросоединение, общее перфорирование и многое другое, позволяют упростить процесс перфорирования.
Radnest анализирует истинную форму, материал и толщину всех компонентов в партии, автоматически разделяет и сортирует их, создавая из листов, обрезков и остатков раскрой с высокой степенью использования материала, обеспечивая значительную экономию материала и повышая эффективность работы станка.
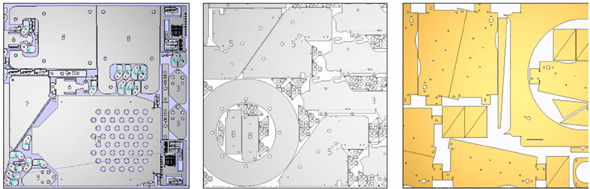
Все данные для перфорации загружаются в технологические графики Радана.
Эта программа предназначена для раскроя и станочной обработки и устанавливается непосредственно на ЧПУ, без какой-либо настройки параметров перфорации.
- Подготовка обычной перфорации
- Перфорация с предварительной пробивкой
- Зазоры в листовом металле
- Зазоры между деталями
- Подготовка общей перфорации
- Редактирование скорости перфорации
- Добавление нового материала в список
- Использование опции остатка (сохранение лишних частей листа)
- Маркировка
- Настройка радиуса углов
- Изменение углов на 90 градусов
- Определение технологии перфорации (Punch1, Punch2)
- Настройка микрошва для вложенных деталей
- Изменение длины входных параметров
- Создание отчетных записей с помощью свойств маркировки
- Изменение направления перфорации
- Определение размеров в масштабе
- Объединение прерывистых линий
- Обжиг пленки для нержавеющей стали с покрытием
- Перфорация 1, перфорация 2, перфорация 3, перфорация 4 и изменение свойств малого отверстия